


Hjem / Medier / Industri nyheder / Emballage til medicinsk udstyr: Steril barriereintegritet og renrumsessentiel
Emballage til medicinsk udstyr: Steril barriereintegritet og renrumsessentiel
En steril pakkelinje ser vildledende ud: en filmrulle, en formningsform og en opvarmet forseglingsstang. Men hver steril barriere, der forlader den linje, har allerede bestået materialekvalifikation, sæl-kæbe-kalibrering, miljøovervågning og en række integritetstest, som de fleste fremstillingsprocesser aldrig tænker over. Emballagen til medicinsk udstyr fejler, når systemet omkring det fejler - rummet, overførselsruten, døren, operatøren. Denne artikel forklarer, hvad steril emballage skal opnå, hvilke standarder der styrer den, og hvorfor renrumskonvolutten afgør, om et godt emballagedesign overlever den daglige produktion.
Hvad en pakke med medicinsk udstyr faktisk skal gøre
En steril pakke med medicinsk udstyr har fire opgaver, som er nemme at overse, indtil et af dem fejler:
- Oprethold den sterile barriereintegritet fra steriliseringsøjeblikket, indtil enheden åbnes på brugsstedet.
- Beskyt enheden mod fysisk beskadigelse, vibrationer, fugt og forurening under distribution og opbevaring.
- Forbliv kompatibel med den valgte steriliseringsmetode - ethylenoxid (EO), gammabestråling, elektronstråle eller damp - uden at nedbrydes.
- Tillad aseptisk præsentation i operationsstuen eller proceduresuiten uden at kræve kontakt mellem den sterile enhed og pakningens kanter.
Den samlede pakke er normalt et to-lags system. Det sterile barrieresystem er den forseglede pose, bakke eller klemme, der holder steriliteten. Den beskyttende emballage er den ydre karton, polstring og mærkning, der absorberer transportkræfter. Begge lag skal valideres sammen, fordi en karton, der folder en pose, kan skabe en mikrokanal, der ødelægger forseglingen.
Lovmæssige krav definerer testgrænsen
Enhver emballagebeslutning spores til en lovgivningsmæssig ramme. Hvis du køber emballagematerialer eller investerer i et emballagerenrum, optræder følgende standarder i næsten hver revision og designgennemgang.
| Standard | Hvad det styrer | Hvorfor det betyder noget i praksis |
|---|---|---|
| ISO 11607-1 | Materialer, design og ydeevne af sterile barrieresystemer | Sætter benchmark for tætningsstyrke, mikrobiel barriere og ældningskrav. |
| ISO 11607-2 | Validering af formnings-, forseglings- og montageprocesser | Kræver proceskvalificering (IQ/OQ/PQ) og genkvalificering efter ændringer. |
| EN 868-serien | Testmetoder for emballeringsmaterialer, der anvendes i terminalt steriliserede enheder | Giver de praktiske testruter, der bruges til at demonstrere overensstemmelse med ISO 11607. |
| FDA 21 CFR Part 820 | Kvalitetssystemregulering for producenter af medicinsk udstyr | Bringer emballage under designkontrol, CAPA og leverandørtilsyn. |
| EU MDR 2017/745 | Generelle krav til sikkerhed og ydeevne | Emballage vurderes som en del af enhedens tekniske dokumentation. |
Den umiddelbare konsekvens er, at emballage ikke er en forbrugsbeslutning om indkøb. Ændring af en filmleverandør, en forseglingstemperatur eller endda geometrien af et bakkehulrum kan kvalificeres som en designændring, der udløser verifikation og, hvis steriliteten påvirkes, en ny biologisk evaluering.
Materialer, forsegling og steriliseringskompatibilitet
Medicinske emballagematerialer er valgt for at balancere tre konkurrerende krav: de skal lade steriliseringsmiddel trænge ind, holde mikroorganismer ude og forblive intakte efter års opbevaring. De mest almindelige kombinationer omfatter papir af medicinsk kvalitet, spunbonded polyethylen, polyesterbakker og polyolefinfilmlaminater. Papir og porøse materialer tillader EO-gasudveksling; ikke-porøse film giver fugtbestandighed og punkteringsfasthed.
Forseglingskvalitet afhænger af materialevalg, kæbetemperatur, tryk, opholdstid og miljøforholdene omkring forsegleren. To tætningsrelaterede defekter dominerer fejlundersøgelser: skrælningskontamination og delaminering. Skræl-forurening betyder, at forseglingen åbner med synlige fibre, der kan kastes ind i det sterile felt. Delaminering betyder, at materialelagene adskilles, mens selve forseglingen er intakt. Begge defekter består en simpel visuel kontrol, men mislykkes i en afskalningstest.
Steriliseringskompatibilitet fortjener en eksplicit gennemgang. EO- og gamma-bestråling påvirker polymerer forskelligt. En film, der består holdbarhedstest med EO, kan blive skør efter gamma-eksponering på grund af kædespaltning. Hvis du planlægger at ændre steriliseringsmetoder, skal emballagedesignet genvalideres, ikke antages.
Integritetstest og procesvalidering
Steril barriereintegritet verificeres på tre niveauer: prøvebaseret fysisk testning, rutinemæssig procesovervågning og periodisk revalidering. Typiske fysiske tests omfatter tætningsstyrke (afskalningstest), farvestofindtrængningstest, bobleemissionslækagetest, pakkesprængnings- og krybetestning og mikrobiel barrieretest. Realtidsældning og accelereret aldring fastslår holdbarhedskravet; Alene accelereret aldring er et screeningsværktøj, og regulatorer leder efter realtidsdata, før de godkender forlængede udløbsdatoer.
Procesvalidering følger standard IQ/OQ/PQ-sekvensen. Installationskvalifikation dokumenterer, at forsegleren er kalibreret og sporbar. Operationel kvalifikation kortlægger forseglingsvinduet - det acceptable område af temperatur, tryk og opholdstid. Ydelseskvalifikation viser, at processen producerer tætninger i vinduet ved hjælp af produktionsmaterialer og operatører. Efter validering kræver enhver ændring i materiale, forsegler eller miljø dokumenteret bevis, før produktionen genoptages.
Renrumskonvolutten er en del af pakkeprocessen
Det er her, en pakkestrategi ofte kolliderer med facilitetsvirkelighed. En pakkelinje til sterile enheder er sjældent en selvstændig maskine; den sidder inde i et klassificeret renrum, typisk ISO Klasse 7 eller ISO Klasse 8, med en trykkaskade, der skubber luft ud af emballageområdet og forhindrer indtrængning fra ukontrollerede korridorer. Den kuvert er ikke baggrundssceneri. Vægpaneler, døre, vinduer og overførselsluger definerer, om rummet kan holde sin klassificering under produktionsforhold.
Dørdrift er det mest synlige risikopunkt. Hver gang en operatør skubber gennem en svingdør, falder differenstrykket, og turbulens transporterer partikler fra korridorsiden. I en pakkelinje, hvor bakker er blotlagt før forsegling, er denne bevægelse en primær forureningskilde. Selve dørsystemet skal kunne rengøres, fri for mellemrum og være i stand til at holde en stabil tætning efter tusindvis af cyklusser. En medicinsk lufttæt ren dør, der bruger gennemgående pakninger og en knastlukkende ramme, er ofte specificeret af denne grund, fordi den ændrer det svage punkt fra dørkanten til selve væggen.
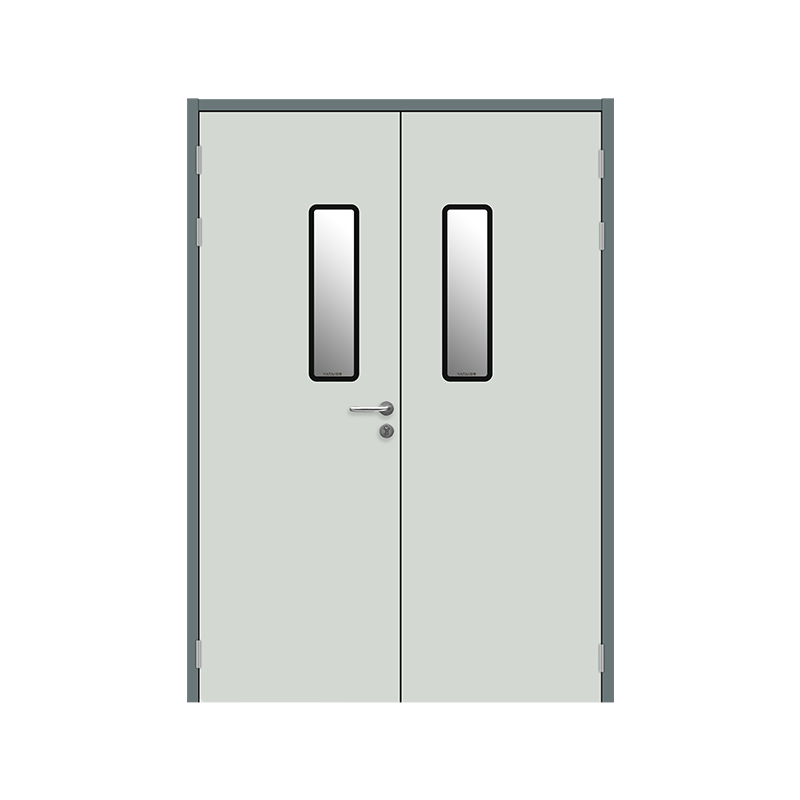 Medicinsk lufttæt ren dør med kontinuerlig pakningsforsegling Denne dør bruger kontinuerlige pakninger og en knastlukkende ramme for at opretholde en stabil tætning, hvilket reducerer risikoen for forurening ved dørkanten. Velegnet til renrumspakkelinjer, hvor operatørtrafik kan forstyrre differenstrykket. Se produkt →
Materialeflow skaber den anden risiko. Et emballagerenrum modtager formede bakker, film og etiketter fra lagerområder og flytter derefter pakkede enheder til sterilisering og karantæne. Hvis denne bevægelse sker gennem manuelt betjente døre, er processen afhængig af operatørens disciplin på en måde, der er svær at kontrollere. En lufttæt automatisk skydedør løser dette ved kun at åbne, når transportøren eller vognen nærmer sig, og derefter lukke med en kontrolleret bevægelse, der minimerer trykforstyrrelser.
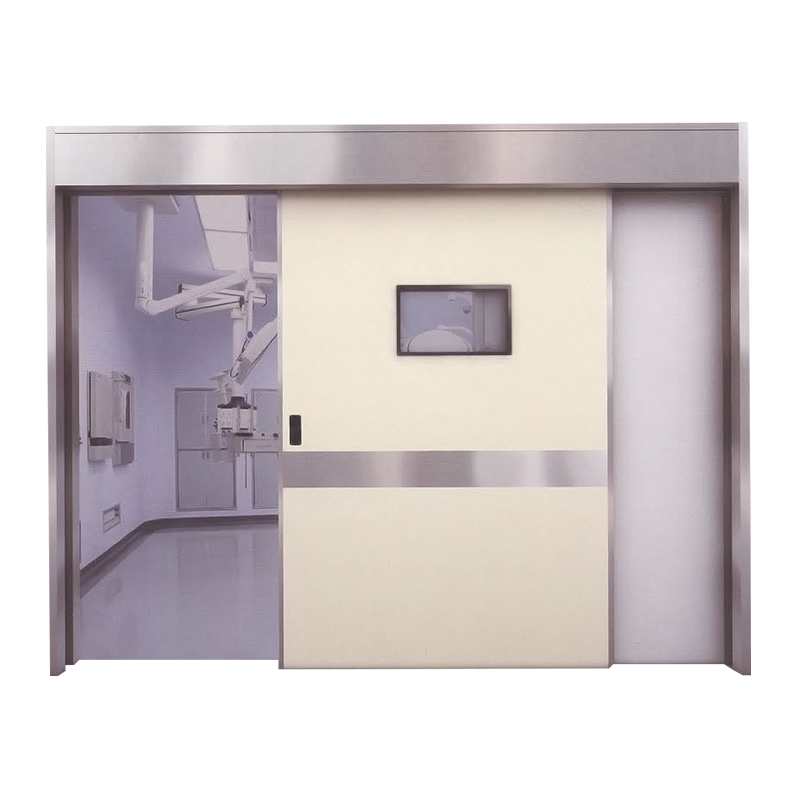 Lufttæt automatisk skydedør med magnetisk drev Åbner kun, når en transportør eller trolley nærmer sig, hvilket minimerer trykforstyrrelser og krydskontaminering. Har jævn, støjsvag drift og opfylder lufttætte ydeevnestandarder for renrumsmiljøer. Se produkt →
Den tredje risiko er selve vægoverfladen. Renrumsskillevægge til emballageområder bør være fremstillet af materialer, der modstår gentagen desinfektion med hydrogenperoxid eller isopropylalkohol, ikke afgasser og har ingen synlige fastgørelsespunkter, hvor mikrobielle nicher kan dannes. Håndlavede PU-sandwichpaneler giver en glat overflade med lav afgrænsning og er almindeligt anvendt i farmaceutiske og udstyrsemballagerum, fordi de kan sammenføjes med forseglede samlinger og rillede fodlister.
 Håndlavet PU-sandwichpanel til renrumsskillevægge Giver en glat overflade med lavt fald, der modstår gentagen desinfektion. Forseglede samlinger og afrundede fodlister forhindrer mikrobielle nicher, hvilket gør det til et praktisk valg til emballering af rumvægge. Se produkt →
Hvad skal du gennemgå, før du færdiggør et emballagerumsdesign
Hvis du er involveret i planlægning eller udvidelse af en pakkelinje til medicinsk udstyr, skal du bruge følgende tjekliste til at lukke hullerne mellem emballageteknik og renrumsinfrastruktur:
- Definer ISO-klassen og trykkaskaden for hver zone, inklusive forseglingsrummet, overførselskorridoren og karantæneområdet efter emballering.
- Kortlæg den faktiske operatør og materialeruter. Tæl hvor mange gange en dør åbner i timen, og vælg dørsystemer baseret på denne cykluskrav, ikke på statiske lækagetal.
- Kontroller, at renrumsdørens hardware er på linje med trykdifferens- og luftlåsens logik. Lufttæt renrumsdørtætningsteknologi forklarer de præstationsparametre, der betyder noget under lækagetest.
- Bekræft, at vægpaneler og loftsamlinger kan desinficeres med de samme kemikalier, der bruges på procesudstyr, og kræver dokumenterede kompatibilitetsdata før installation.
- Kontroller strømmen af emballerede enheder til sterilisering. Hvis autoklaven er uden for det klassificerede område, skal overførselslugen beskytte de forseglede pakker mod de samme kontamineringsrisici som de åbne bakker.
- Plan for revalidering. En ændring i tætningsmateriale, en ny dørpakning eller en anden panelsamlingsblanding kan hver især påvirke den validerede renrumsydelse.
Det samme princip gælder, når medicinalproducenter renoverer eksisterende rum: kravene til medicinske dørsystemer i sundhedsfaciliteter er en nyttig reference til, hvordan dørplacering og tætning påvirker infektionskontrol.
Behandl emballage som et system, ikke en komponent
Emballage til medicinsk udstyr er det sidste kontrollerede miljø et produkt passerer igennem, før det når en patient. Forseglingen på en pose, integriteten af en bakke og overfladerne af rummet, hvor de kommer sammen, er alle en del af det samme system. Start med standarderne, kvalificere materialerne, test forseglingerne, og se derefter kritisk på renrumskonvolutten. Når disse lag er designet sammen, kan en pakkelinje køre tusindvis af cyklusser uden at producere en eneste tvivlsom forsegling. Det er den praktiske definition af steril barrieresucces.
Forrige indlæg
Fremstillingsproces for celleterapi: GMP Cleanroom Design and Facility Guide
Næste indlæg
Renrums brandsikre døre: standarder, klassificeringer, materialer og udvalg


Jiangyin Yatai Purification Equipment Technology Co., Ltd. er en moderne og specialiseret producent af rene døre og vinduer. Renrumsprojektfabrik, tilbud Skræddersyede rene døre og vinduer.
HURTIGE LINKS
PRODUKTER
TA KONTAKT
-
 +86 13616113658
-
 +86(0)510-86661588 / 86668687
-
 [email protected]
-
 +86(0)510-86661588
-
 No.2, Huagang West Road, Shizhuang, Jiangyin, Jiangsu-provinsen
© Jiangyin Yatai Purification Equipment Technology Co., Ltd.
Alle rettigheder forbeholdes.
 Renrumsdørproducenter


